

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-23 Origen:Sitio


Entregar un vehículo no verificado a un cliente conlleva graves riesgos financieros y de reputación. La resolución de defectos posventa cuesta constantemente a los concesionarios mucho más en mano de obra y repuestos que la prevención previa a la venta. Los concesionarios enfrentan estándares de ensamblaje en fábrica inconsistentes, daños ocultos en el envío y sistemas eléctricos complejos. Si no se controlan, estos factores generan altas tasas de devolución, responsabilidades de seguridad inmediatas y relaciones tensas con los fabricantes de equipos originales. Establecer un protocolo de inspección previa a la entrega (PDI) riguroso y estandarizado es el mecanismo operativo más eficaz para prevenir estos problemas. Un PDI estructurado garantiza la solidez mecánica, valida la integridad eléctrica y establece una base estricta para entregas confiables a los clientes. Al detectar las inconsistencias de fabricación en el taller en lugar de en la calle, los departamentos de servicio protegen sus márgenes y garantizan la seguridad de los usuarios.
La estandarización impulsa la coherencia: la implementación de un PDI estricto, paso a paso, elimina las conjeturas de los técnicos y garantiza que cada unidad cumpla con los criterios básicos de seguridad y rendimiento.
Paridad eléctrica y mecánica: los triciclos eléctricos requieren el mismo escrutinio de los sistemas de baterías de alto voltaje y de los componentes mecánicos tradicionales (frenos, suspensión, geometría de dirección).
La documentación protege los márgenes: un registro en papel verificable del proceso de PDI protege a los distribuidores de reclamaciones de responsabilidad injustificadas y agiliza los reembolsos de garantía del OEM.
Base para la retención: una entrega impecable, respaldada por un PDI documentado, reduce drásticamente las fallas tempranas y simplifica el soporte posventa futuro.
Un PDI exitoso logra tres resultados operativos específicos: cero entregas de "muertos al llegar" (DOA), cumplimiento de seguridad totalmente verificado y documentación completa. Para alcanzar estos objetivos es necesario alejarse de las comprobaciones de montaje ad hoc. Los técnicos deben seguir un marco rígido que no deje ningún componente sin verificar. Cuando un concesionario estandariza este proceso, establece una línea de base de calidad predecible para cada unidad que sale al mercado. No se puede confiar únicamente en el control de calidad de fábrica; el concesionario debe actuar como el guardián final e intransigente.
No estandarizar expone a la empresa a una importante responsabilidad legal y financiera. Si un ciclista experimenta una falla debido a piezas sueltas, frenos no calibrados o fallas en la batería, la responsabilidad a menudo recae en el distribuidor de ensamblaje, no solo en el fabricante. Un freno de disco no calibrado o un talón de neumático mal asentado pueden causar accidentes inmediatos. Un PDI estandarizado obliga a los técnicos a tocar, apretar y probar físicamente estos nodos de seguridad antes de que el cliente vea el vehículo. Hemos visto a concesionarios enfrentarse a acciones legales severas simplemente porque un técnico olvidó apretar un perno del vástago de la dirección.
Más allá de la seguridad, detectar defectos de fabricación OEM antes de la venta protege al concesionario de absorber mano de obra de diagnóstico no facturable. Los defectos de fábrica ocurren con regularidad. Los mazos de cables quedan atrapados durante el montaje del chasis y, en ocasiones, los controladores de motor se envían con firmware obsoleto. Descubrir un interruptor de marcha atrás defectuoso durante el PDI permite al departamento de servicio procesar un reclamo de garantía inmediato con el OEM. Descubrir esa misma falla después de la venta significa sacar a un técnico de un trabajo remunerado para diagnosticar un problema que ahora es propiedad del concesionario. Esto agota la eficiencia del departamento de servicio y frustra al comprador.
Para proteger eficazmente los márgenes, los gerentes de servicio deben realizar un seguimiento de los defectos de fábrica más comunes encontrados durante la fase de PDI. Los problemas comunes incluyen:
Tuercas del eje trasero mal apretadas, lo que provoca que las ruedas se tambaleen.
Cables de fase pellizcados cerca del pivote del basculante trasero.
Líneas de freno hidráulico mal purgadas directamente desde la caja.
Geometría de dirección desalineada que hace que el vehículo se desplace fuertemente hacia un lado.
Conexiones de terminales de batería flojas que causan una pérdida de energía intermitente.
El proceso de admisión inicial prepara el escenario para toda la inspección. Los concesionarios deben elegir entre el software de seguimiento de PDI digital y las tradicionales listas de verificación en papel. El seguimiento digital ofrece una responsabilidad superior, lo que permite a los técnicos cargar fotografías de los daños del envío directamente en el ticket de servicio. Las listas de verificación en papel brindan retroalimentación táctil inmediata, pero requieren la entrada manual de datos más adelante. Independientemente del medio, la inspección comienza en el momento en que la caja de envío llega al muelle de carga. No espere hasta que la unidad esté en el área de servicio para comenzar a buscar problemas.
Inspeccione las cajas en busca de daños por impacto, perforaciones de montacargas o esquinas aplastadas. El daño externo de la caja se correlaciona directamente con marcos doblados o paneles de carrocería destrozados en el interior. Busque indicadores de punta activados en el exterior de la caja. Si la caja se cayó o se almacenó de lado, los componentes internos probablemente sufrieron tensión. Una vez fuera de la caja, examine el marco en busca de rayones, abolladuras y signos de repintado de fábrica. Los fabricantes de equipos originales a veces retocan las imperfecciones antes del envío, lo que puede enmascarar impactos estructurales más profundos. Documente cualquier daño cosmético inmediatamente con fotografías de alta resolución. Esta documentación evita que el cliente culpe al concesionario por los rayones originados en la fábrica.
La documentación de referencias cruzadas es el paso final de la fase de admisión. Haga coincidir el número de identificación del vehículo (VIN) físico estampado en el bastidor y el número de serie del motor con el manifiesto de envío. Las discrepancias aquí detendrán futuras reclamaciones de garantía y complicarán el registro. Verifique que todos los accesorios OEM estén presentes en la caja, incluidos cargadores, espejos y juegos de herramientas. Los técnicos también deben localizar y verificar los manuales de usuario de triciclos eléctricos correctos para el año del modelo específico. Los manuales dictan las especificaciones exactas de par y presión de neumáticos necesarias para la siguiente fase de montaje mecánico. Nunca asuma que las especificaciones de torsión del año pasado se aplican al modelo de este año.
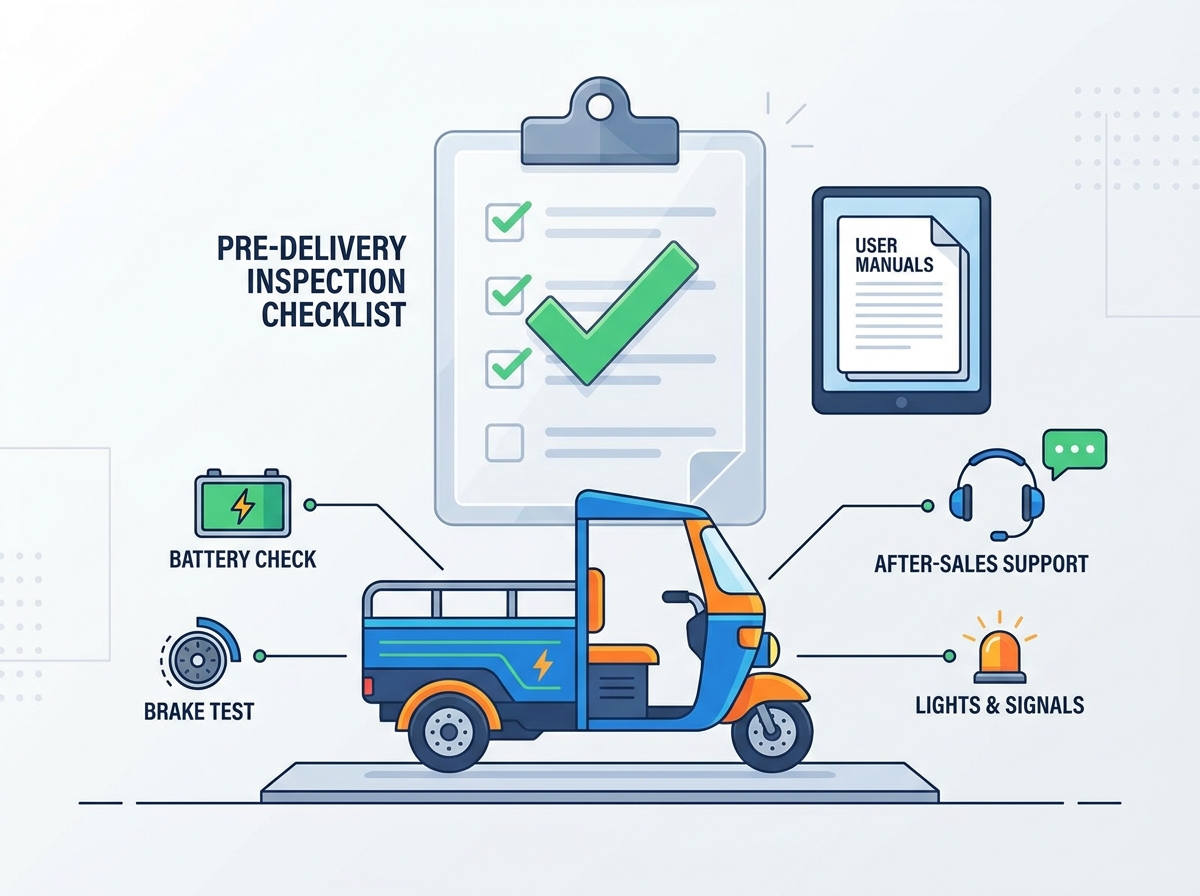
La verificación mecánica determina directamente la seguridad del conductor y la longevidad del vehículo. Un vehículo de tres ruedas presenta una geometría única en comparación con los vehículos de dos ruedas estándar, lo que requiere atención especializada en el eje trasero y los componentes de la suspensión. Los técnicos deben evaluar estas características mecánicas entendiendo que una falla conduce a la pérdida inmediata del control del vehículo. Usted está construyendo las bases de la confiabilidad del vehículo aquí mismo en el elevador.
La integridad del marco y el torque del hardware son el enfoque principal. Verifique todos los puntos de tensión, prestando especial atención a los mecanismos de plegado, los cojinetes del cabezal de dirección y los soportes del eje trasero. Aplique el torque especificado por el OEM a todos los sujetadores primarios usando llaves dinamométricas calibradas. Las líneas de montaje de fábrica frecuentemente aplican un torque demasiado bajo o excesivo a los pernos. Marque cada perno verificado con un lápiz de pintura para proporcionar una confirmación visual de que se cumplió la especificación de torsión. Esta marca de pintura sirve como referencia visual rápida durante futuros intervalos de servicio para ver si un perno se ha salido.
Los estándares de alineación de ruedas, asiento de neumáticos e inflado requieren mediciones precisas. Verifique la alineación de las llantas en las tres ruedas usando un indicador de cuadrante si es necesario. Asegúrese de que los neumáticos estén correctamente asentados en el talón; una cuenta desalojada provocará una peligrosa oscilación a la velocidad. Ajuste la presión de los neumáticos para soportar la distribución de carga única del vehículo. Los neumáticos traseros a menudo requieren presiones diferentes a las del neumático delantero para adaptarse al peso de la carga y a la carga de pasajeros. Nunca confíes en la presión del envío; Las fábricas a menudo inflan demasiado los neumáticos para evitar pinchazos durante el tránsito.
La calibración del sistema de frenos no es negociable. Detallar el proceso de asentamiento de las pastillas de freno para garantizar una parada inmediata del lote. Esto implica acelerar a una velocidad moderada y aplicar una presión de freno firme y constante varias veces sin detenerse por completo. Ajuste la tensión del cable para los frenos de tambor y purgue las líneas hidráulicas para los frenos de disco si la palanca se siente esponjosa. Pruebe el accionamiento del freno de mano en una pendiente. Una unidad sin un freno de mano que funcione se pondrá en marcha, causando daños a la propiedad o lesiones.
Inspeccione los niveles de líquido y la lubricación de la transmisión. Revise los depósitos de líquido de frenos hidráulicos para ver si tienen niveles adecuados y contaminación por humedad. Para modelos de servicio pesado, verifique los niveles de aceite del engranaje del diferencial trasero. Los diferenciales secos se atascarán dentro de las primeras cien millas, lo que provocará un bloqueo catastrófico de la parte trasera. Lubrique todas las juntas plegables, pivotes de suspensión y cadenas o correas de transmisión según las especificaciones del fabricante.
Componente mecánico | Acción de inspección | Estándar aceptable |
|---|---|---|
Cojinetes del cabezal de dirección | Compruebe si hay juego y rotación suave. | Juego lateral cero; sin ataduras de cerradura a cerradura |
Tuercas del eje (delantera y trasera) | Aplicar llave dinamométrica calibrada | Cumple con la especificación exacta OEM Nm. |
Talón y presión del neumático | Comprobación visual y medición de calibre. | Cordón asentado uniformemente; La presión coincide con el manual. |
Frenos hidráulicos | Apriete las palancas, revise la mirilla de líquido | Sensación de palanca firme; fluido en la línea de llenado superior |
Aceite para engranajes diferenciales | Retire el tapón de llenado, verifique el nivel. | Aceite visible en la rosca inferior del orificio de llenado |
Pernos de pivote de suspensión | Comprobación de llaves e inspección visual. | Apretado según las especificaciones; chavetas instaladas si corresponde |
Los componentes eléctricos dictan la viabilidad operativa del vehículo. Los concesionarios deben centrarse en la escalabilidad y el cumplimiento al probar estos sistemas. Los sistemas de vehículos eléctricos de alto voltaje requieren un estricto cumplimiento de los protocolos de seguridad para evitar incendios eléctricos o pérdidas repentinas de energía durante el funcionamiento. Los técnicos deben usar guantes aislantes adecuados al sondear los terminales de la batería principal o al trabajar cerca del controlador del motor.
Comience con el estado de la batería y el estado de carga (SoC). Mida el voltaje en reposo con un multímetro digital para asegurarse de que se alinee con las especificaciones de fábrica para un paquete nuevo. Un sistema de 60 V debería leer correctamente cuando esté completamente cargado. Inspeccione la carcasa de la batería en busca de hinchazones, grietas o fugas de líquido. Asegúrese de que todas las conexiones de los terminales estén apretadas y no muestren signos de formación de arcos o daños por calor. Un terminal de batería suelto provocará cortes de energía intermitentes y generará calor excesivo bajo carga, lo que podría derretir la carcasa de plástico circundante.
Inspeccione el controlador del motor y el recorrido del mazo de cables. Rastree el mazo de cables principal desde la pantalla hasta el controlador y el motor. Busque puntos de pellizco donde el arnés cruza el marco o la columna de dirección. Asegure un sellado adecuado contra la intemperie en todos los conectores multipin. Aplique grasa dieléctrica a los conectores expuestos si opera en un clima húmedo. Verifique que el controlador del motor esté montado de forma segura en su disipador de calor designado; Los controladores sueltos se sobrecalentarán y fallarán prematuramente. Dadas las grandes exigencias que se imponen a los triciclos eléctricos , la disipación adecuada del calor es un factor principal de longevidad.
Pruebe todas las luces, pantallas y sensores de seguridad. Verifique el funcionamiento de las señales de giro, las luces de freno y los faros. Verifique la pantalla del EV para ver si hay luces de advertencia activas o códigos de error. Confirme que la telemetría del tablero refleje con precisión el SoC de la batería y la entrada del acelerador. Lo más importante es probar los interruptores de corte del motor conectados a las palancas de freno. Al accionar cualquiera de las palancas de freno se debe cortar instantáneamente la energía al motor, independientemente de la posición del acelerador. Esta es una característica de seguridad crítica que evita la aceleración descontrolada.
Siga esta secuencia de prueba eléctrica específica:
Verifique el funcionamiento del interruptor principal (alterne entre encendido y apagado para garantizar un acoplamiento limpio).
Mida el voltaje de la batería en el puerto de descarga principal.
Encienda la pantalla y verifique si hay códigos de error inmediatos.
Pruebe las luces altas y bajas y los relés de señales de giro.
Acelere ligeramente mientras tira de la palanca del freno para confirmar el corte del motor.
Verifique la salida del convertidor reductor de 12 V si el vehículo usa iluminación automotriz estándar.
No es suficiente probar el vehículo en un puesto de servicio. Los técnicos deben realizar una prueba dinámica en carretera bajo condiciones de carga reales para descubrir problemas que solo se manifiestan cuando el marco se flexiona y el motor consume corriente máxima. Esta fase valida las comprobaciones estáticas realizadas en la bahía de servicio. Una prueba en carretera debe cubrir al menos una milla e incluir terreno variado, pendientes y maniobras cerradas.
Evalúe la respuesta del acelerador y la entrega de potencia. Evalúe la suavidad de la aceleración desde un punto muerto. Pruebe todos los modos de conducción y limitadores de velocidad disponibles para asegurarse de que el software del controlador funcione correctamente. Active la función de marcha atrás y verifique que funcione de manera segura, generalmente con un límite de velocidad restringido y un timbre de advertencia audible. Si la velocidad de marcha atrás se siente peligrosamente rápida, es posible que sea necesario ajustar los parámetros del controlador mediante la herramienta de diagnóstico OEM.
Evaluar la geometría de la dirección y el comportamiento de la suspensión bajo carga. Conduce el vehículo a través de patrones ajustados en forma de ocho. Pruebe el tirón de la dirección, lo que indica desalineación de las ruedas o presión desigual de los neumáticos. Esté atento a los movimientos de cabeza a velocidades más altas. Empuje la suspensión a través de las esquinas para verificar si toca fondo o un rebote excesivo, lo que indica que los amortiguadores no están suficientemente llenos o que la precarga del resorte es incorrecta. La física única de las tres ruedas significa que los desequilibrios de la suspensión sacarán agresivamente al vehículo de su línea prevista.
Escuche ruidos, vibraciones y asperezas (NVH) anormales. El engranaje del motor, que se siente como una sensación de tartamudeo o sacudidas durante la aceleración, indica un sensor hall defectuoso o una mala conexión del cable de fase. El roce del rotor del freno sugiere un disco deformado o una pinza desalineada. Los ruidos de traqueteo suelen indicar que los paneles de la carrocería están sueltos o que las cajas de carga no están aseguradas y que se pasaron por alto durante la fase de torsión mecánica. Aborde cualquier problema de NVH inmediatamente antes de firmar el vehículo.
El PDI no es sólo una traba de preventa; es el primer paso en el ciclo de vida del cliente. Los datos recopilados durante el montaje influyen directamente en la calidad de futuras interacciones de servicio. Una condición básica documentada elimina las conjeturas cuando el vehículo finalmente regresa para mantenimiento de rutina o reparaciones en garantía. Está creando un historial médico completo para el vehículo desde el primer día.
El registro de garantía inmediato es un beneficio principal de una PDI estructurada. Envíe la lista de verificación de PDI completa directamente al OEM para activar la garantía del cliente. Si se encontraron y corrigieron defectos durante el ensamblaje, registre estos defectos de fábrica de inmediato. Esto acelera el reemplazo de piezas y garantiza que el concesionario reciba un reembolso por el trabajo dedicado a corregir los errores de fábrica. No se quede sentado en reclamos de garantía; tramitarlos el mismo día que se realiza el PDI.
Cree un rastro en papel verificable utilizando aprobaciones duales. Exigir al técnico montador que firme el formulario PDI, responsabilizándose del estado del vehículo. Durante la entrega, solicite al cliente que firme una copia reconociendo que el vehículo se entregó en buenas condiciones. Esta doble aprobación establece una base firme que protege al concesionario de reclamos de que un componente se rompió antes de la entrega. También obliga al personal de ventas a explicar al cliente las características del vehículo.
Transfiera estos datos a la planificación de mantenimiento a largo plazo. Utilice el kilometraje PDI y la fecha de entrega para programar el primer intervalo de servicio. Realice un seguimiento de qué componentes requirieron ajuste desde el primer momento para solicitar de forma proactiva piezas de desgaste comunes para el departamento de servicio. Esta transición fluida del ensamblaje al soporte posventa impulsa la lealtad del concesionario y garantiza que el área de servicio siga siendo rentable. Cuando se sabe exactamente cómo salió el vehículo del taller, diagnosticar su condición de devolución lleva una fracción del tiempo.
Hacer cumplir un protocolo PDI estricto en un taller concurrido presenta desafíos operativos. Los administradores de servicios deben mitigar activamente estos riesgos para mantener el control de calidad. El riesgo más común es la fatiga de la lista de verificación, donde los técnicos se apresuran en el proceso para pasar al siguiente ticket. Cuando a los técnicos se les paga una tarifa fija, se les incentiva financieramente a trabajar lo más rápido posible, lo que entra directamente en conflicto con la minuciosidad requerida para una inspección adecuada.
Las prisas del técnico conducen a "golpear el lápiz": el acto de tachar falsamente elementos incompletos en el formulario PDI. Mitigue esto solicitando documentación fotográfica para los pasos críticos. Exija que los técnicos carguen una foto de la lectura del multímetro que muestre el voltaje de la batería y una foto de las tuercas del eje marcadas con pintura que confirmen la aplicación del torque. Esto genera responsabilidad y ralentiza al técnico lo suficiente como para garantizar la minuciosidad. Los controles aleatorios realizados por el gerente de servicio también mantienen al equipo honesto.
El manejo de componentes DOA requiere un marco estricto. Cuando una unidad falla el PDI debido a un defecto importante, como un controlador de motor muerto o una soldadura del marco agrietada, aísle el vehículo inmediatamente. Documente la falla con evidencia en video para obtener el reembolso de la garantía del OEM. Gestione las interrupciones del inventario reasignando una unidad diferente y completamente inspeccionada al cliente en espera. Nunca pase el retraso o la unidad defectuosa al comprador. Su reputación depende de entregar un producto impecable, incluso si eso significa canibalizar partes de un modelo de piso para que el cliente esté completo.
Audite sus herramientas de ensamblaje actuales para asegurarse de que todas las llaves dinamométricas y multímetros estén calibrados.
Implemente una lista de verificación de PDI digital integrada con su sistema de gestión de concesionarios para hacer cumplir la verificación fotográfica.
Programe una sesión de capacitación dedicada con técnicos de servicio para revisar los protocolos de seguridad de alto voltaje.
Establezca una estricta política de doble aprobación para todas las entregas a los clientes para crear un rastro en papel verificable.
R: Una PDI completa suele tardar entre 45 y 90 minutos. Este plazo depende en gran medida de la complejidad del vehículo, la cantidad de ensamblaje final requerido desde la caja y las pruebas de diagnóstico específicas requeridas para el sistema eléctrico.
R: Los problemas más frecuentes desde el primer momento incluyen conectores eléctricos de clavijas múltiples sueltos, frenos de tambor o de disco mal ajustados y presión incorrecta de los neumáticos. Las inconsistencias del torque de fábrica en los componentes de la suspensión también son muy comunes.
R: Si bien la competencia mecánica general cubre el chasis y los frenos, los técnicos deben poseer capacitación en alto voltaje específica del OEM. Comprender cómo sondear de forma segura los terminales de la batería y diagnosticar fallas en el controlador del motor previene daños al equipo y garantiza la seguridad de los técnicos.
R: La mayoría de los fabricantes de equipos originales exigen estrictamente que se envíe un formulario PDI firmado por el distribuidor para validar y activar la garantía. No presentar esta documentación puede resultar en el rechazo de reclamos por defectos de fábrica descubiertos más tarde por el cliente.
R: Sí. Proporcionar una copia firmada de la lista de verificación completa genera confianza inmediata. Demuestra el compromiso del concesionario con la seguridad y establece una base documentada del estado del vehículo en el momento exacto de la entrega.
R: Los técnicos deben utilizar el manual para verificar las especificaciones de torsión, presiones de neumáticos y capacidades de fluidos correctas recomendadas por la fábrica. El manual también ayuda a confirmar que la interfaz del tablero y los códigos de error coinciden con el año del modelo específico.
R: Establecer una condición de referencia verificada durante el PDI reduce drásticamente el tiempo de diagnóstico cuando el cliente regresa para el mantenimiento programado. Separa los defectos de fábrica de los daños inducidos por el usuario, agilizando todo el flujo de trabajo del servicio.


